
 T2–T7: 8:00–17:30


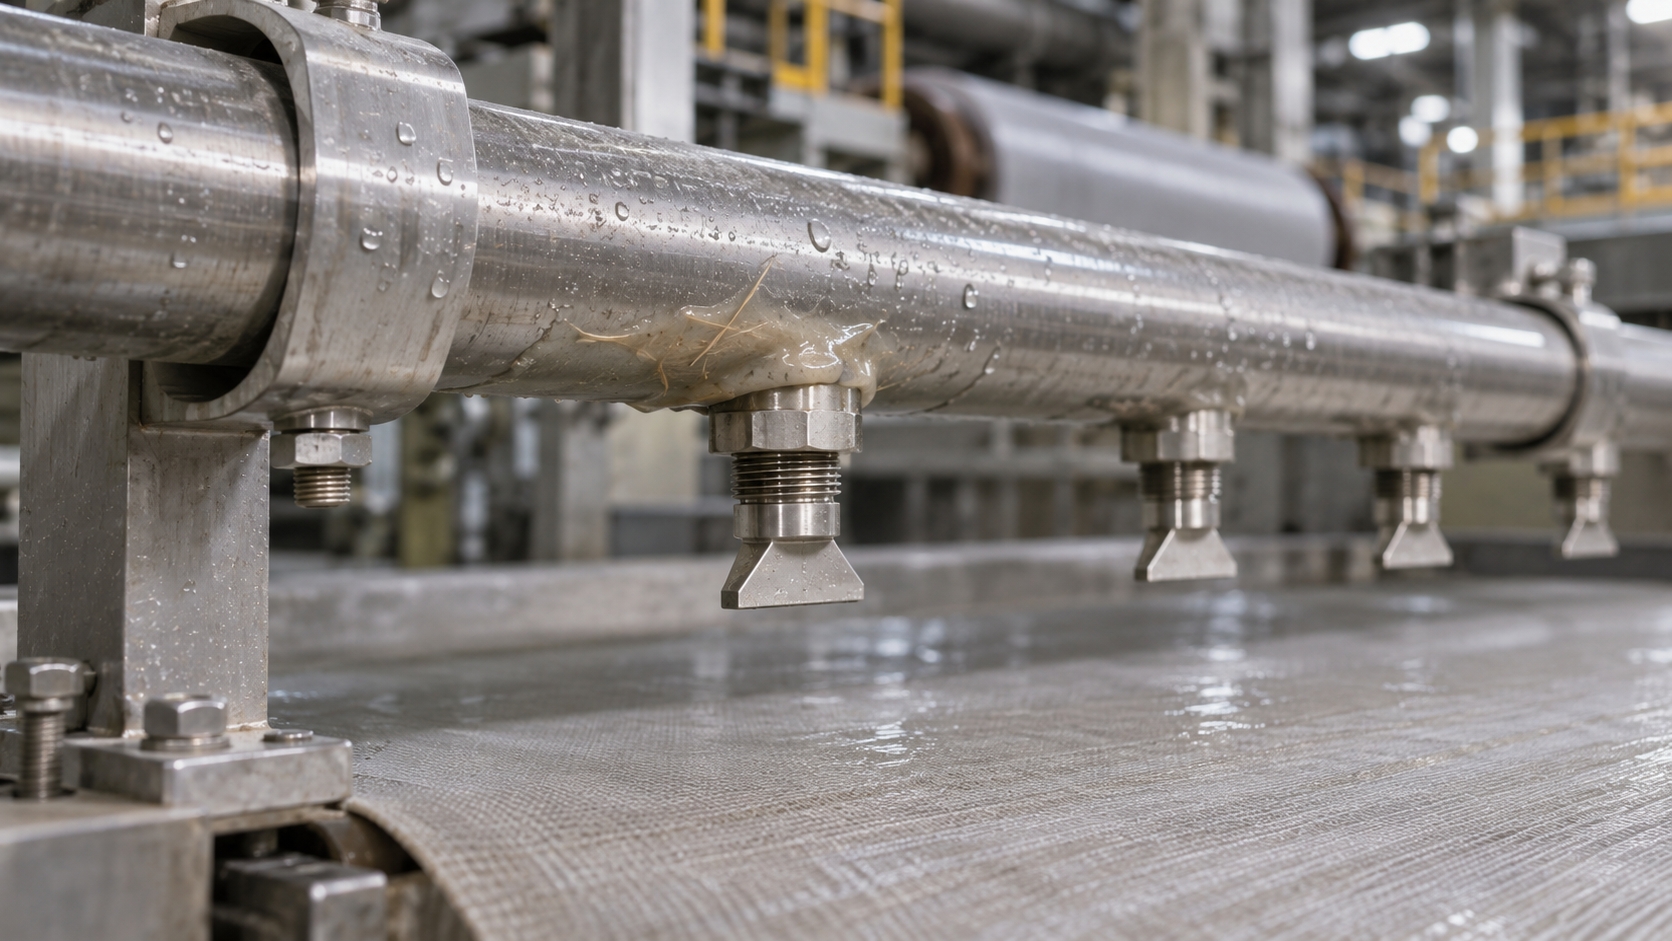
Khi vòi phun máy xeo thường xuyên tắc, giấy xuất hiện đốm hoặc lỗ nhỏ và băng giấy dễ đứt, màng nhầy vi sinh là một trong những nguyên nhân cần kiểm tra. Các hiện tượng tương tự cũng có thể đến từ cặn khoáng, tạp dính trong giấy tái chế hoặc không khí cuốn theo dòng bột. Một kết quả vi sinh từ mẫu nước riêng lẻ chỉ cho biết tình trạng của mẫu tại thời điểm lấy.
Để kiểm soát vi sinh trong sản xuất giấy, nhà máy cần đối chiếu ba nguồn bằng chứng tại cùng một công đoạn, gồm tình trạng nước tuần hoàn, mức bám trên thiết bị và diễn biến của lỗi vận hành. Cách tiếp cận này giúp xác định nên ưu tiên vệ sinh, kiểm tra nguyên liệu hay đánh giá một giải pháp xử lý.
Vi sinh phát sinh ở đâu trong dây chuyền sản xuất giấy?
Nước trắng và vòng tuần hoàn máy xeo
Khi huyền phù bột giấy được phân bố lên lưới xeo, nước thoát qua lưới mang theo xơ mịn, chất độn và các thành phần hòa tan. Dòng nước này thường được gọi là nước trắng. Tùy thiết kế, một phần được hồi về dây chuyền để pha loãng bột hoặc thu hồi xơ. Việc tái sử dụng giúp giảm nhu cầu nước cấp. Trong một số hệ thống, mức tuần hoàn cao cũng làm tăng lượng chất hữu cơ hòa tan tích tụ, tạo điều kiện cho vi sinh phát triển.
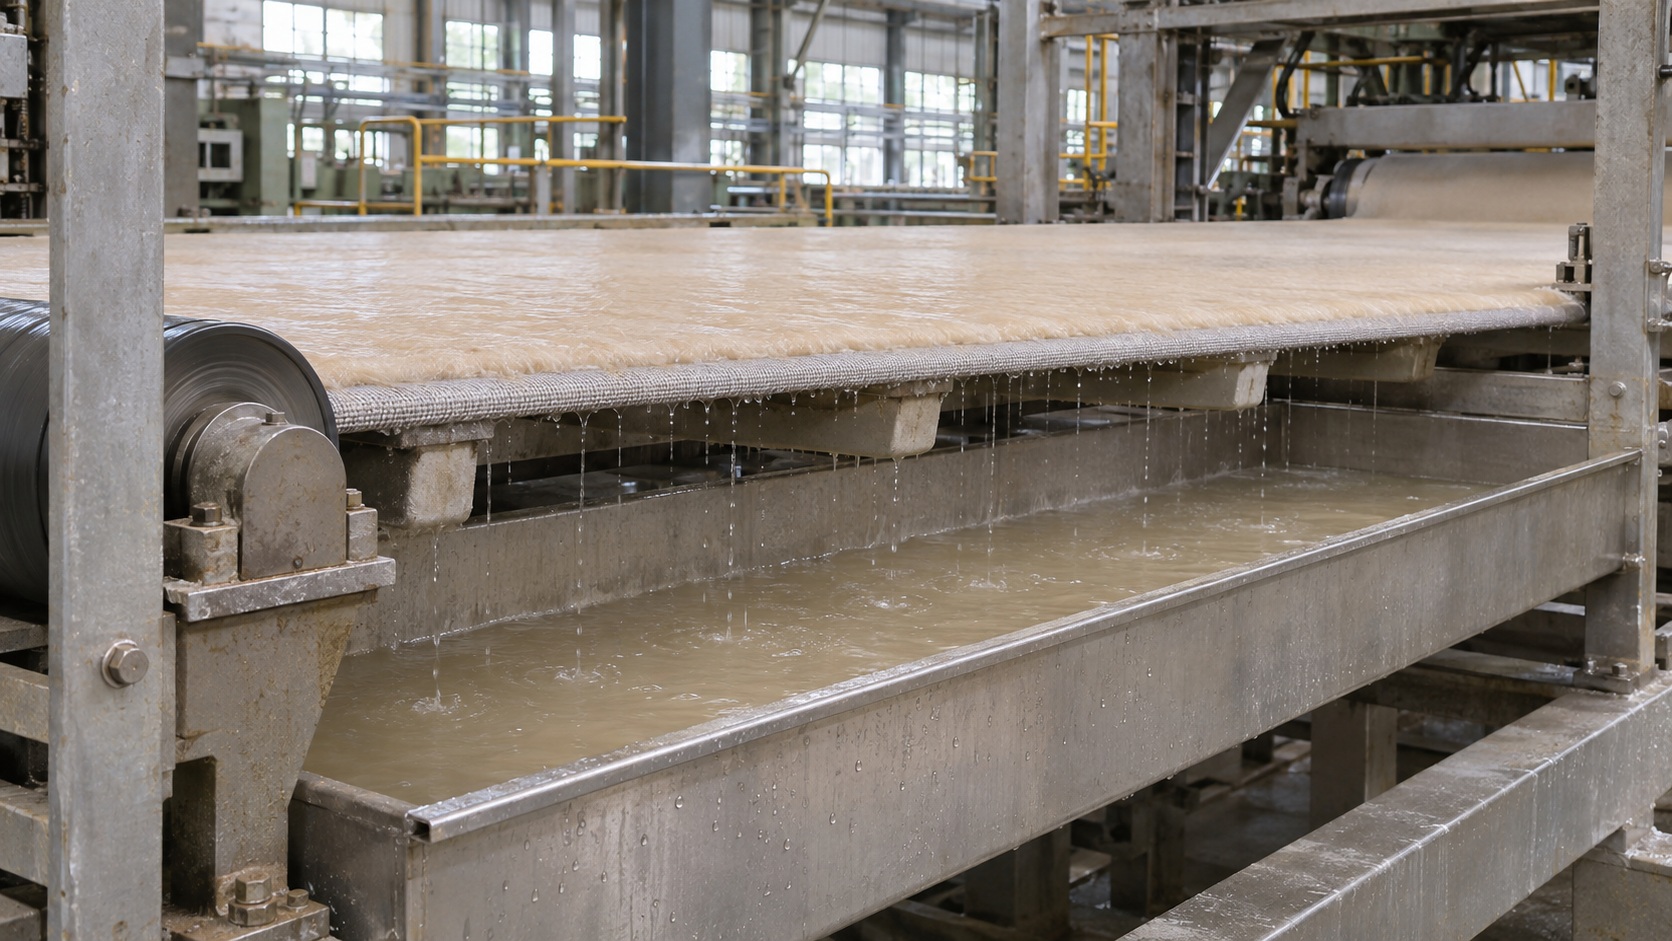
Huyền phù bột giấy, nguyên liệu và điểm lưu trong thiết bị
Nước cấp, bột giấy, giấy tái chế, giấy lỗi hồi lưu và phụ gia gốc nước đều có thể đưa vi sinh hoặc chất dinh dưỡng vào hệ thống. Bể máy, bể nước trắng, hòm phun bột, đường ống và cụm vòi phun là những vị trí nên đối chiếu với sơ đồ thực tế. Khi hiện tượng lặp lại sau thời gian dừng máy, cần kiểm tra cả các nhánh ít lưu thông và vùng giữ nước hoặc bột lâu. Màng sinh học cũng có thể hình thành trên bề mặt tiếp xúc với dòng nước đang chảy.
Màng nhầy gây sự cố thế nào và dễ nhầm với dạng cặn nào?
Vi khuẩn, nấm men, nấm mốc và màng sinh học
Trong máy xeo, một phần vi sinh tồn tại trong dòng nước hoặc bột, một phần bám lên bề mặt. Các vi khuẩn bám có thể tạo chất nền ngoại bào giúp giữ tế bào, xơ mịn và hạt rắn thành lớp màng sinh học. Nấm men và nấm mốc cũng có thể tham gia vào các vấn đề hư hỏng nguyên liệu hoặc bám bẩn, tùy môi trường và công đoạn. Khi một phần mảng bám bong ra và đi theo dòng bột lên lưới, giấy có thể xuất hiện đốm hoặc lỗ, đôi khi dẫn đến đứt băng. Mảng bám ở lưới lọc hoặc vòi phun cũng có thể làm thay đổi dòng chảy và tăng nhu cầu vệ sinh.
Khoanh vùng nguyên nhân từ dấu hiệu vận hành
| Dấu hiệu quan sát | Giả thuyết và dữ liệu cần đối chiếu |
|---|---|
| Lớp bám mềm, nhớt hoặc tái xuất hiện sau vệ sinh | Ghi nhận vị trí và thời gian tái bám. Đối chiếu mẫu bề mặt với mẫu nước liên quan và lịch vệ sinh. Mảng bám có thể chứa cả xơ, khoáng và vi sinh. |
| Cặn cứng hoặc tạp bám dính | Xem xét cặn khoáng, nhựa từ gỗ hoặc tạp dính từ keo và vật liệu phủ trong giấy tái chế. Khi ngoại quan chưa đủ để phân biệt, cần phân tích thành phần cặn. |
| Mùi bất thường, lỗ nhỏ hoặc đứt băng | Đối chiếu thời điểm phát sinh với tuổi nước, thay đổi nguyên liệu, hiện tượng bọt hoặc khí cuốn theo và vị trí lỗi trên máy. Các dấu hiệu này cần thêm bằng chứng để quy nguyên nhân cho vi sinh. |
Phân biệt kiểm soát vi sinh trên máy xeo, bảo quản phụ gia và chất lượng thành phẩm
| Mục tiêu | Đối tượng và cách đánh giá |
|---|---|
| Kiểm soát trong quá trình xeo | Theo dõi nước trắng, huyền phù bột và bề mặt thiết bị. Xem xét đồng thời xu hướng tái bám, tắc vòi phun, lỗi giấy và thời gian vệ sinh. |
| Bảo quản nguyên liệu hoặc phụ gia gốc nước | Đánh giá từng hệ như keo dán, phụ gia tráng phủ, hồ tinh bột hoặc huyền phù khoáng trong điều kiện lưu kho và sử dụng dự kiến. Theo dõi các chỉ tiêu phù hợp với công thức như pH, độ nhớt, mùi, ngoại quan và chỉ số vi sinh. |
| Kiểm soát vệ sinh giấy thành phẩm | Xác định chỉ tiêu theo loại giấy, mục đích sử dụng và yêu cầu của khách hàng. Xem xét khả năng nhiễm trở lại ở khâu hoàn thiện, đóng gói và lưu kho khi phù hợp với tình huống. |
Mỗi mục tiêu cần bộ dữ liệu riêng. Chẳng hạn, kết quả thử bảo quản một mẻ keo chỉ hỗ trợ quyết định cho hệ keo đã thử. Chất lượng vệ sinh của giấy thành phẩm cần được đánh giá trên sản phẩm và theo mục đích sử dụng cụ thể.
Chọn giải pháp theo nguyên nhân và điều kiện vận hành
Kiểm tra đường đi của nước và lịch vệ sinh
Bắt đầu tại vị trí mảng bám hoặc lỗi xuất hiện thường xuyên nhất. Lần theo dòng nước và bột đi qua khu vực đó, rồi đối chiếu thời điểm tái bám với chu kỳ vệ sinh, thời gian dừng máy, thay đổi nguồn giấy tái chế và mẻ phụ gia. Nếu bề mặt đã sạch sau vệ sinh nhưng lớp bám nhanh chóng trở lại, hãy kiểm tra các điểm lưu giữ phía thượng nguồn và xem mức tuần hoàn hoặc tải hữu cơ có thay đổi trong cùng kỳ hay không.
Đối chiếu điều kiện thực tế với hồ sơ đúng mã
Khi cân nhắc giải pháp hóa học, hãy xác định mục tiêu cụ thể và cung cấp cho nhà cung cấp các dữ liệu sẵn có về pH, nhiệt độ, tải hữu cơ, thời gian lưu, vật liệu thiết bị và phụ gia dùng cùng. Tài liệu kỹ thuật (TDS) giúp đối chiếu phạm vi ứng dụng. Phiếu an toàn hóa chất (SDS) giúp xác định yêu cầu thao tác, lưu trữ và bảo hộ. Với mỗi mã, cần có xác nhận phù hợp với công đoạn dự kiến và dữ liệu thử tương thích nếu thay đổi có thể ảnh hưởng đến thoát nước, độ bền, chất lượng bề mặt hoặc công đoạn xử lý nước thải.
Kiểm chứng hiệu quả bằng mẫu nước, bề mặt và dữ liệu vận hành
Thiết lập mốc trước thay đổi
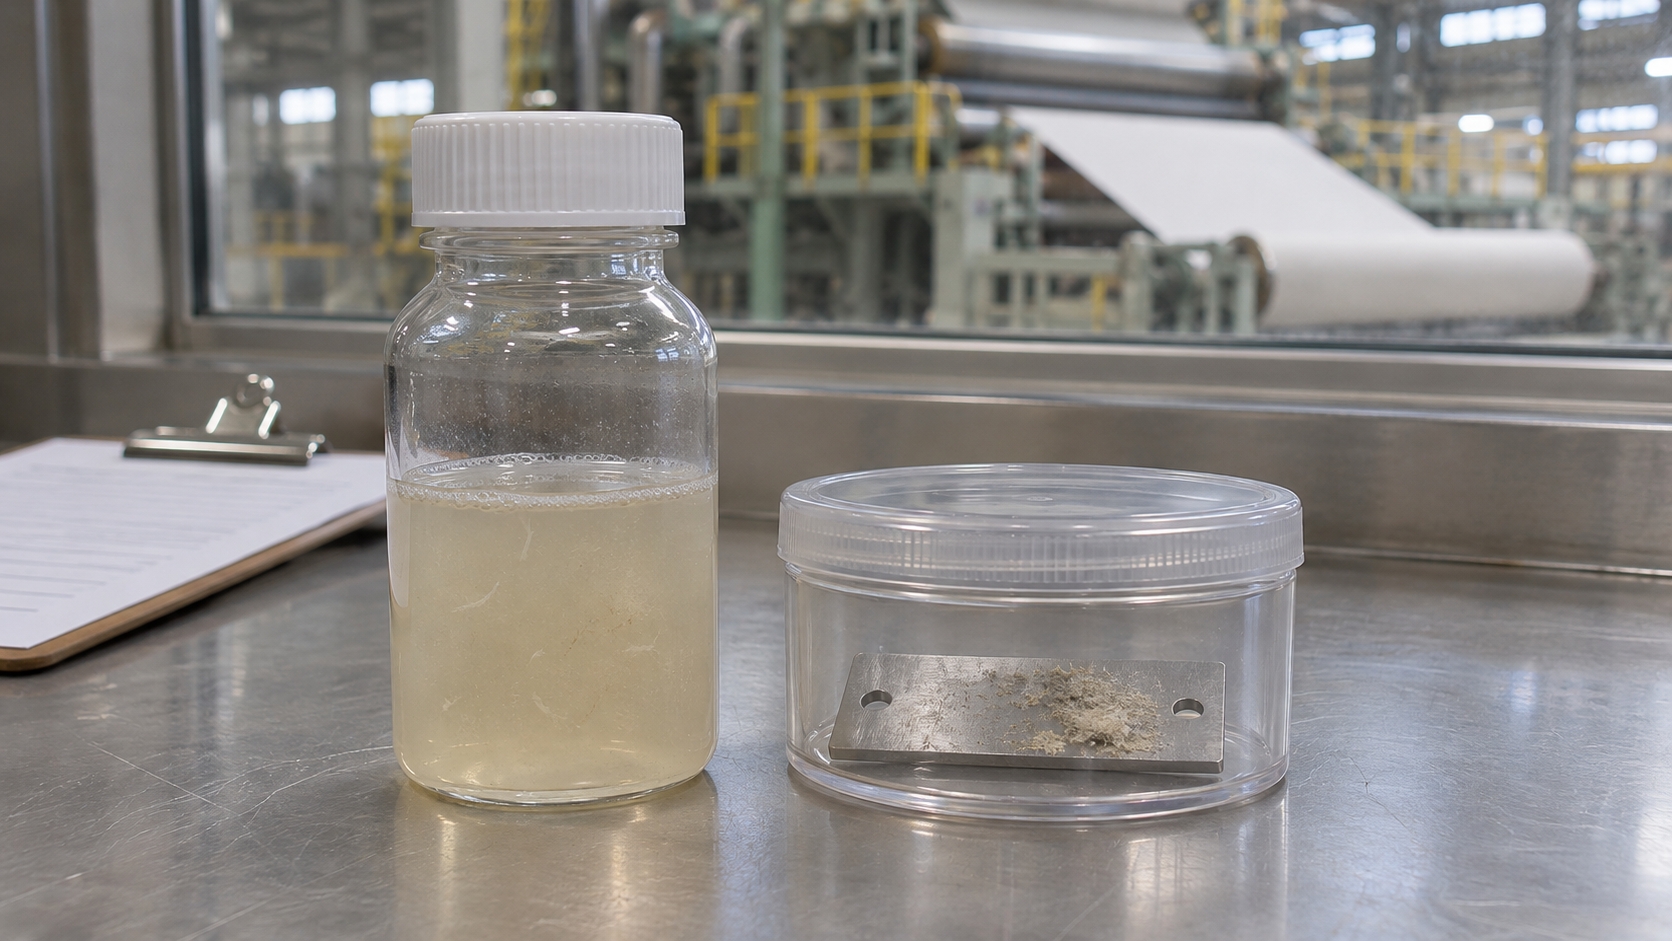
Chọn điểm lấy mẫu theo đường đi thực tế của nước và bột. Ví dụ, có thể ghép mẫu nước ở bể nước trắng với mẫu bề mặt tại vùng thiết bị hay tái bám. Ghi lại ca sản xuất, loại giấy, nguồn bột, điều kiện chạy và thời gian kể từ lần vệ sinh gần nhất. Khi so sánh trước và sau, giữ nhất quán vị trí, thời điểm tương đối và phương pháp đo. Ghi riêng các thay đổi lớn về nguyên liệu hoặc chế độ vận hành.
Đọc kết quả ở ba nhóm chỉ số
- Nước hoặc huyền phù bột. Theo dõi xu hướng bằng phép đo ATP hoặc chỉ số vi sinh phù hợp với mẫu và quy trình của nhà máy. ATP là chỉ số gián tiếp và cần diễn giải theo loại mẫu, phương pháp và đường cơ sở đã thiết lập.
- Bề mặt hoặc mảng bám. Ghi nhận mức bám và thời gian tái xuất hiện tại cùng vị trí, hoặc dùng bề mặt theo dõi phù hợp do nhà máy lựa chọn. Đối chiếu với ảnh trước và sau chụp ở cùng điều kiện.
- Hiệu quả vận hành và chất lượng. Theo dõi tần suất tắc vòi, dừng vệ sinh và tỷ lệ lỗi giấy trong điều kiện tương đương. Có thể quy đổi số sự cố theo giờ chạy máy hoặc theo sản lượng để so sánh giữa các kỳ có thời gian vận hành khác nhau.
Ví dụ, nếu ATP trong nước giảm nhưng vòi phun vẫn tắc và lớp bám trên thiết bị tái xuất hiện với tốc độ tương tự, kết quả mới cho thấy sự thay đổi trong mẫu nước. Khi đó, kiểm tra trực tiếp lớp bám và đối chiếu các yếu tố vận hành sẽ giúp xác định vấn đề còn nằm ở đâu. Một nghiên cứu được Báo Công Thương giới thiệu đã khảo sát năm nhà máy giấy bao bì tại Việt Nam và đề xuất lấy mẫu ở bể máy, bể nước trắng và hòm phun bột. Đây là các điểm tham khảo để lựa chọn theo sơ đồ từng dây chuyền.
Chuẩn bị thông tin khi trao đổi kỹ thuật với HALOX
Doanh nghiệp có thể gửi loại giấy đang sản xuất, công đoạn và vị trí gặp sự cố, ảnh mảng bám, thời điểm phát sinh, chu kỳ vệ sinh, phụ gia đang dùng và kết quả đo sẵn có. Những dữ liệu này giúp xác định bước đánh giá tiếp theo và phạm vi hồ sơ cần trao đổi.
Với nhu cầu ổn định keo dán giấy, phụ gia tráng phủ hoặc mực in gốc nước trong quá trình lưu kho, có thể tham khảo nhóm chất bảo quản ngành giấy của HALOX. Để xem các nhóm phụ gia phục vụ nhiều công đoạn khác nhau, tham khảo danh mục nguyên liệu ngành giấy.


 Bạn đã thêm vào giỏ hàng

Viết bình luận